Comment choisir une plaqueuse de chant industrielle : le guide complet
Choisir une plaqueuse de chant industrielle ne se résume pas à comparer des prix catalogue. Pour un responsable de production, la vraie question est celle du coût par pièce, de la cadence réelle sur huit heures et de la qualité de finition obtenue sans retouche manuelle. Ce guide aborde ces critères dans l’ordre où ils comptent vraiment, sans détour par les généralités que vous connaissez déjà.
Pourquoi le choix de votre machine de découpe bois conditionne votre rentabilité
Automatismes
Centres d'usinage
Plaqueuses de chants
Lignes flexibles
Machines à bois
Machines pour meubles
Machines pour carton
Machines de découpe
Machines de menuiserie
Usinage de portes
Pourquoi le choix d'une plaqueuse industrielle est une décision stratégique
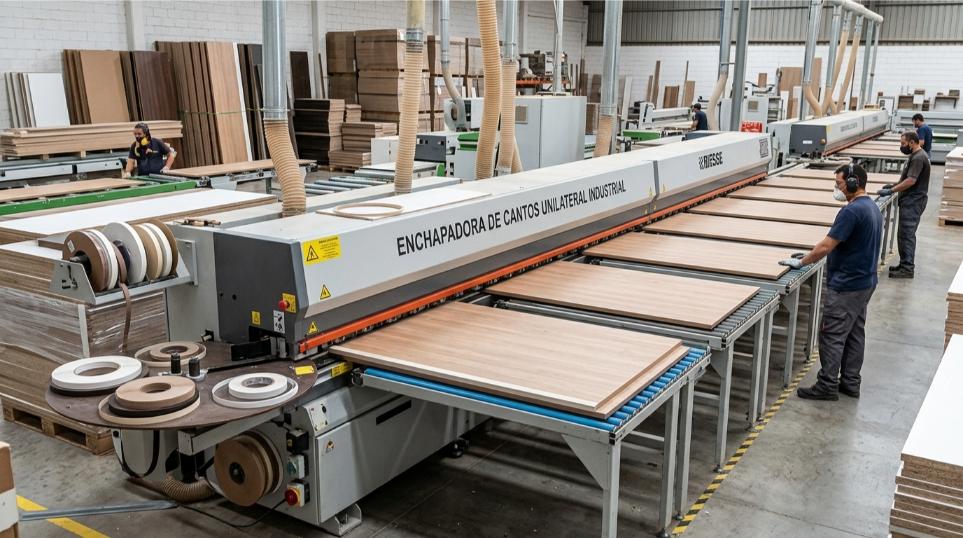
Dans un atelier à production intensive, la plaqueuse de chant n’est pas un équipement périphérique. Elle conditionne directement la cadence de toute la ligne, depuis la découpe des panneaux jusqu’à l’assemblage. Un mauvais choix se traduit par des goulots d’étranglement, des arrêts machines non planifiés ou des reprises manuelles qui annulent les gains d’automatisation en amont.
L’impact est mesurable sur trois axes :
- Productivité : une machine sous-dimensionnée bride l’ensemble de la production, même si le reste de la ligne est performant.
- Qualité de finition : les groupes technologiques présents (ou absents) déterminent si la pièce sort prête à livrer ou si elle nécessite une intervention supplémentaire.
- Coût total de production : le prix d’achat représente rarement plus de 40 à 50 % du coût réel sur cinq ans si l’on intègre les consommables, la maintenance et les temps d’arrêt.
Ce sont ces trois axes qui structurent la décision, pas la fiche technique du fabricant prise isolément.
Plaqueuse de chant industrielle vs artisanale : quelles différences concrètes ?
La frontière entre une machine « semi-professionnelle » et une plaqueuse industrielle n’est pas qu’une question de prix. Elle se traduit par des différences techniques qui ont des conséquences directes sur la rentabilité quotidienne.
Plaqueuse artisanale / atelier
- Vitesse d’alimentation : 6 à 12 m/min
- Groupes de finition : 2 à 4 (ébavurage, racleur simple)
- Température de chauffe : 5 à 8 minutes au démarrage
- Structure : châssis léger, tolérances moins serrées
- Volumes adaptés : 50 à 150 pièces/jour
- Coût d’entrée : accessible, mais ROI limité en production intensive
Plaqueuse industrielle
- Vitesse d’alimentation : 14 à 25 m/min (et plus sur certains modèles)
- Groupes de finition : 6 à 12 selon configuration (racleur, buffing, chanfreinage, arrondissage des bouts de chant)
- Température de chauffe : prêt à produire en 3 minutes ou moins
- Structure : châssis renforcé, guidage de précision, longévité pour production en continu
- Volumes adaptés : 300 à 2 000+ pièces/jour
- Coût d’entrée plus élevé, ROI démontrable en 18 à 36 mois selon cadence
Le différentiel de volume est la clé de lecture. Une plaqueuse industrielle n’est pas « meilleure » en absolu : elle est rentable à partir d’un certain seuil de production. En dessous de 150 pièces par jour, l’amortissement devient difficile à justifier. Au-delà, chaque
minute gagnée en cadence représente un gain réel sur le coût unitaire.
Les groupes technologiques constituent l’autre différence majeure. Sur une machine industrielle, les panneaux sortent avec un chant collé, ébavuré, raclé, poncé et chanfreiné sans intervention manuelle entre chaque opération. C’est ce qui rend la production intensive possible avec des équipes réduites.
Plaqueuse monolatérale ou double face : laquelle correspond à votre production ?
C’est l’une des questions les plus fréquentes, et la réponse dépend entièrement de votre flux de travail, pas d’une supériorité technique intrinsèque d’un type sur l’autre.
La plaqueuse monolatérale traite un chant à la fois. La pièce repasse pour le chant opposé, soit manuellement, soit via un retour automatique. C’est la configuration la plus répandue dans les ateliers de menuiserie, même à fort volume, parce qu’elle offre une grande flexibilité sur les formats et les épaisseurs de chant. Elle permet aussi une maintenance plus simple et un réglage plus rapide lors des changements de série.
La plaqueuse double face (ou machine à passage double) plaque les deux chants opposés en un seul passage. Le gain de cadence est réel : sur une ligne qui produit 600 panneaux par jour, passer de mono à double face peut diviser par deux le temps machine sur cette opération, ce qui libère de la capacité ailleurs. En revanche, l’investissement est plus élevé, l’encombrement au sol est significatif et la flexibilité sur les petits formats est réduite.
Les critères de décision à poser :
- Proportion de pièces rectangulaires standard dans votre production : si elle dépasse 70 %, la double face devient pertinente.
- Surface disponible : une ligne double face nécessite généralement 12 à 18 mètres linéaires minimum.
- Cadence cible : en dessous de 400 panneaux/jour, la monolatérale avec retour automatique reste la solution la mieux amortie.
- Diversité des formats : si vous travaillez sur des pièces très variées (mobilier sur mesure, projets spéciaux), la monolatérale offre plus de souplesse.
Consultez notre gamme de plaqueuses de chants industrielles KDT pour visualiser les configurations disponibles selon votre volume cible.
Les critères techniques clés pour choisir votre plaqueuse industrielle
La vitesse d’alimentation de la plaqueuse de chant : le critère industriel numéro un
C’est le paramètre que les fiches techniques communiquent mais que les acheteurs lisent rarement avec le bon filtre. La vitesse nominale est la vitesse maximale théorique ; la vitesse réelle de production est systématiquement inférieure, car elle tient compte des accélérations, décélérations, des espacements entre pièces et des temps de chargement.
Un exemple concret : une machine affichée à 20 m/min avec un espacement entre pièces de 200 mm et une longueur moyenne de panneau de 800 mm produit en réalité environ 1 000 mm par cycle, soit un rythme pratique d’environ 15 à 16 m/min effectifs. Sur un poste de 7 heures nettes, cela représente environ 6 300 à 6 700 mètres linéaires traités, soit entre 350 et 400 panneaux de 800 mm par face.
Pour lire correctement la vitesse réelle, demandez au fournisseur :
- Le pas machine (espacement minimal entre pièces)
- La longueur minimale de panneau admissible
- La vitesse recommandée pour le type de colle choisi (EVA ou PU)
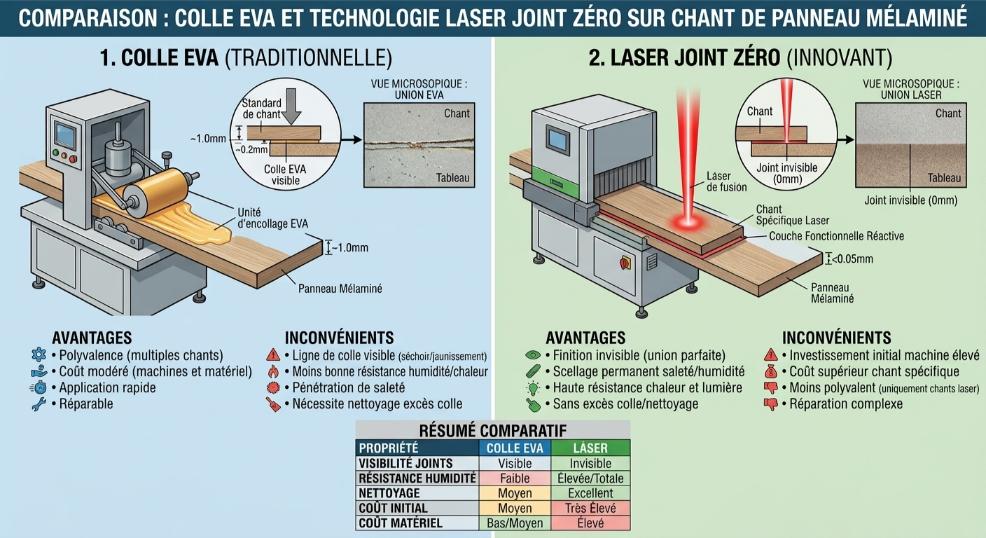
La vitesse optimale dépend aussi de la technologie de collage. Avec de la colle PU, certaines machines doivent réduire la cadence pour garantir une adhérence correcte. Avec la technologie zéro-joint (laser ou air), il n’y a pas de colle à chauffer, ce qui permet de maintenir des vitesses élevées de façon plus constante.
Type de colle pour plaqueuse de chant : EVA, PU ou technologie zéro-joint
Scie à ruban et scie circulaire professionnelle : usages complémentaires
Le choix de la technologie de collage est indissociable du choix de la machine, car elle détermine les groupes d’encollage présents et influe sur le coût d’exploitation, la qualité visuelle et la résistance du chant.
Colle EVA (Ethylène-Vinyle-Acétate)
C’est la technologie la plus répandue. La colle est fondue dans un bac et appliquée sur le chant via un rouleau. Elle est économique, facile à approvisionner et compatible avec la grande majorité des matériaux (mélaminé, MDF, particules). Sa limite principale est la ligne de joint visible, plus ou moins marquée selon la qualité de la colle et la précision du réglage. Dans des environnements humides ou à forte chaleur, la résistance peut être insuffisante.
Colle PU (Polyuréthane)
La colle PU offre une résistance mécanique et thermique supérieure à l’EVA. La ligne de joint est moins visible, le collage est plus durable dans des conditions exigeantes (cuisine, salle de bain, mobilier d’extérieur). Le surcoût est réel, tant sur le prix de la colle que sur l’entretien du pot de colle (risque de polymérisation si la machine n’est pas utilisée régulièrement).
Technologie zéro-joint (laser ou air)
C’est la solution qui supprime la colle liquide. Le chant est activé thermiquement (par laser ou par air chaud à haute température) sur une couche fonctionnelle préintégrée dans le chant lui-même. Résultat : aucune ligne de joint visible, une résistance maximale et un temps de nettoyage quasi nul. Le surcoût à l’achat de la machine est significatif, mais le coût des chants activables reste compétitif face à la colle EVA sur des séries longues. Pour les fabricants de mobilier haut de gamme ou les projets qui exigent un rendu sans défaut, c’est la référence.
| Critère | EVA | PU | Zéro-joint |
| Coût colle | Faible | Moyen-élevé |
Chant spécifique
|
| Ligne de joint | Visible | Peu visible | Invisible |
| Résistance humidité | Moyenne | Bonne | Excellente |
| Entretien machine | Simple | Exigeant | Minimal |
| Adaptée à | Production standard | Cuisine/salle de bain |
Haut de gamme, design
|
Les groupes technologiques avancés : finition sortie machine
En production intensive, le nombre et la qualité des groupes de finition déterminent si une pièce sort prête à livrer ou si elle nécessite une reprise manuelle. C’est là que beaucoup d’acheteurs sous-estiment leur besoin réel.
Les groupes à considérer pour une production industrielle :
- Racleur (scraper) : supprime les traces de colle et les irrégularités de surface au niveau de la jonction chant-panneau. Indispensable pour tout volume sérieux.
- Buffing (polissage) : donne le brillant final sur les chants ABS ou laqués. Sans ce groupe, la pièce peut sortir mate ou légèrement terne même avec un bon chant.
- Chanfreinage : adoucit les arêtes du chant (arrondi ou biseauté). Nécessaire pour le mobilier à usage intensif ou les projets avec des exigences de sécurité.
- Ébavurage des bouts de chant : traite les extrémités du chant, souvent négligées par les machines d’entrée de gamme.
- Fraise de dégauchissage (flush trimming) : aligne parfaitement le chant avec la surface du panneau. Sa précision conditionne tout ce qui suit.
Un atelier qui produit du mobilier standard en mélaminé peut se contenter de racleur + chanfrein + flush trimming. Un fabricant de mobilier de cuisine haut de gamme ou de mobilier de bureau aura besoin de buffing et arrondissage des bouts de chant pour sortir des pièces sans intervention entre la machine et l’emballage.
La plaqueuse de chant courbe : pour quels ateliers et quelles pièces ?
Les plaqueuses de chant courbes répondent à un besoin précis : plaquer des chants sur des pièces dont le profil n’est pas rectiligne. Façades arrondies, plateaux avec décrochements, formes organiques issues du CNC : ces pièces ne peuvent pas passer sur une plaqueuse linéaire classique.
Ce type de machine convient à :
- Les fabricants de mobilier de design ou de mobilier sur mesure
- Les ateliers qui travaillent des pièces issues de découpe CNC avec formes libres
- Les projets d’agencement intérieur haut de gamme (pièces cintrées, éléments décoratifs)
La plaqueuse courbe travaille à main ferme ou en mode automatique selon les modèles. Elle est plus lente qu’une plaqueuse linéaire (c’est inévitable : la géométrie de la pièce impose une prise en charge différente), mais elle permet de valoriser des pièces qui autrement seraient finies à la main, avec toutes les irrégularités que cela implique.
Si votre production mélange des pièces droites en grande série et des pièces courbes en petite série, la solution est généralement une plaqueuse linéaire industrielle pour le flux principal et une plaqueuse courbe dédiée aux pièces spéciales. Découvrez les modèles disponibles dans notre gamme de plaqueuses de chants courbes pour évaluer quelle configuration correspond à vos pièces.
Coût total d'une plaqueuse de chant industrielle : au-delà du prix d'achat
C’est le point que les comparatifs de machines traitent le moins sérieusement, et pourtant c’est celui qui impacte le plus la rentabilité réelle. Le prix d’achat d’une plaqueuse industrielle représente en général 45 à 60 % du coût total sur cinq ans. Le reste se répartit entre :
Consommables
- Colle (EVA ou PU) : selon la cadence et la largeur de chant, une production intensive peut consommer entre 8 et 20 kg de colle par jour.
- Chants (ABS, mélaminé, plaqué bois, PVC) : leur qualité conditionne directement la qualité du collage.
- Outils de coupe (fraises, lames de racleur) : à prévoir tous les 3 à 6 mois selon la cadence.
Maintenance préventive
Une plaqueuse industrielle bien entretenue a une durée de vie de 10 à 15 ans. Mal entretenue, elle génère des arrêts non planifiés qui coûtent plus cher que la maintenance elle-même. Prévoyez un contrat de maintenance ou une feuille de route interne claire pour le nettoyage du pot de colle, le réglage des groupes et la vérification des guidages.
Temps d’arrêt (downtime)
C’est le poste de coût le plus difficile à anticiper et le plus douloureux en production intensive. Un arrêt de 4 heures sur une ligne à 500 pièces/jour représente environ 250 pièces non produites, soit un manque à gagner direct. C’est pourquoi la disponibilité des pièces de rechange et la réactivité du SAV sont des critères de sélection aussi importants que les caractéristiques techniques de la machine.
Amortissement et retour sur investissement
Sur une machine à 35 000 € travaillant 250 jours par an à 400 pièces/jour, si elle permet d’économiser 0,20 € par pièce en main-d’œuvre de finition (chiffre conservateur), le retour sur investissement brut est atteint en un peu moins de 44 mois. En réalité, sur des volumes plus élevés ou des gains plus importants en qualité et en rejet, ce délai peut descendre à 24 à 30 mois.
Intégration dans la ligne de production : automatismes et flux atelier
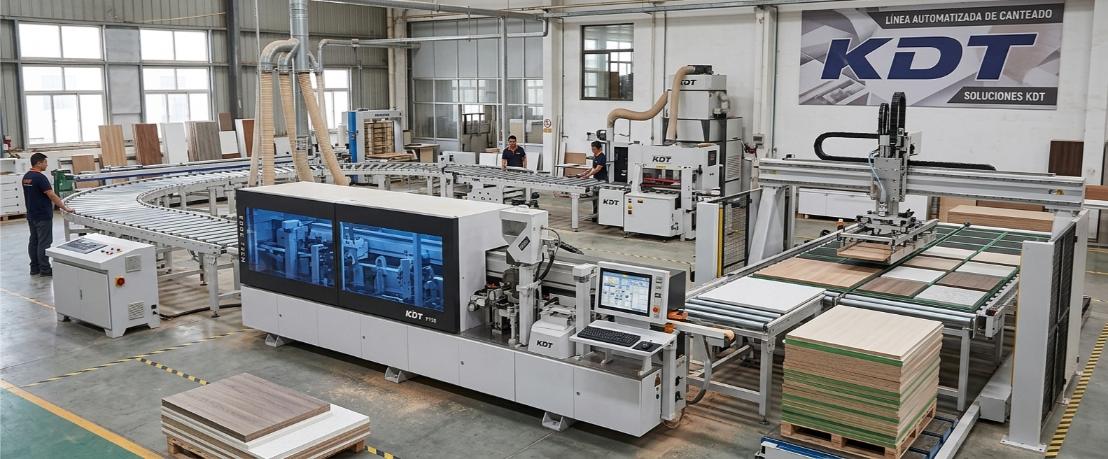
Une plaqueuse de chant industrielle isolée est déjà un outil puissant. Intégrée dans une ligne automatisée, elle devient un maillon d’un flux sans rupture qui change la nature même du travail en atelier.
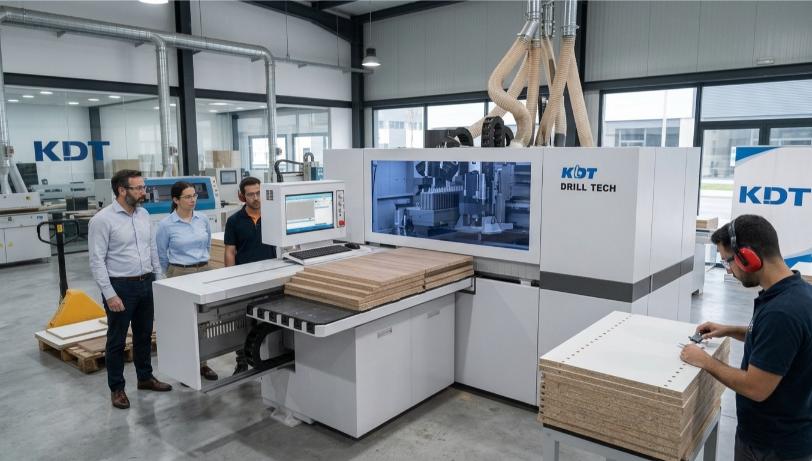
Les automatismes qui font la différence en production intensive :
Chargeurs automatiques
Ils alimentent la machine en panneaux sans intervention manuelle, permettant à l’opérateur de se concentrer sur le contrôle qualité plutôt que sur la manutention. Un chargeur bien réglé élimine les variations d’espacement entre pièces et optimise la cadence réelle.
Empileurs et retour de panneaux
En configuration monolatérale, le retour automatique des panneaux pour le second passage sur le chant opposé évite une double manutention manuelle qui ralentit et génère des risques de rayures ou de déformations.
Connectivité CNC et nesting
Sur les lignes numériques modernes, la plaqueuse peut recevoir les paramètres de programme directement depuis le logiciel de nesting ou le système de gestion de production. Les changements de série (épaisseur de chant, vitesse d’alimentation, programme de coupe) se font alors automatiquement, sans réglage manuel à chaque lot.
Flux atelier et gestion de l’espace
Une ligne complète (sciage + plaqueuse + retour panneaux) nécessite entre 15 et 25 mètres linéaires selon la configuration. L’implantation doit être pensée pour minimiser les croisements de flux et maximiser l’ergonomie des postes de contrôle. Notre gamme de lignes flexibles de plaquage automatisées est conçue pour s’adapter à des configurations d’atelier variées, sans imposer une architecture standard.
La connectivité numérique est devenue un critère de sélection à part entière : une plaqueuse qui ne communique pas avec le reste de la ligne oblige à des saisies manuelles répétées qui sont sources d’erreurs et de perte de temps. Vérifiez la compatibilité des protocoles (OPC-UA, Ethernet/IP) avec vos équipements existants avant toute décision d’achat.
FAQ : vos questions sur le choix d'une plaqueuse industrielle
Quelle vitesse d'alimentation minimum pour une production industrielle ?
En dessous de 14 m/min, on reste dans la zone semi-industrielle. Pour une production réellement intensive (300 pièces/jour et plus en continu), une vitesse réelle d’au moins 16 à 18 m/min est nécessaire pour ne pas créer de goulot d’étranglement. Les machines à 20 m/min et plus sont adaptées aux lignes à fort débit où la plaqueuse doit suivre la cadence d’une scie à panneaux automatique.
Quel type de colle choisir selon le matériau ?
Pour les panneaux mélaminés standard en production courante, l’EVA est la réponse la plus économique et la plus simple à gérer. Pour les façades de cuisine, les pièces en contact avec l’humidité ou les éléments exposés à la chaleur, la PU s’impose. Pour le mobilier haut de gamme où la ligne de joint est inacceptable visuellement, la technologie zéro-joint (laser ou air) est la seule option vraiment satisfaisante.
Combien coûte l'entretien annuel d'une plaqueuse industrielle ?
En maintenance préventive bien planifiée, on estime généralement entre 3 et 5 % du prix d’achat par an pour les pièces d’usure et les interventions. Ce chiffre monte à 8 à 12 % si la machine manque de maintenance régulière et génère des pannes correctives. Le nettoyage quotidien du pot de colle et le réglage hebdomadaire des groupes de finition sont les deux actions les plus rentables que peut faire un opérateur.
La plaqueuse double face vaut-elle toujours l'investissement supplémentaire ?
Pas systématiquement. Elle est pertinente quand la proportion de pièces rectangulaires standard dépasse 70 % du volume, quand l’espace au sol est disponible et quand la cadence cible justifie le surcoût (généralement à partir de 500 panneaux/jour sur deux chants). En dessous, une monolatérale avec retour automatique offre souvent un meilleur retour sur investissement avec plus de flexibilité.
Peut-on intégrer une plaqueuse existante dans une nouvelle ligne automatisée ?
Oui, sous conditions. Il faut vérifier la compatibilité des protocoles de communication, les dimensions d’entrée et sortie machine (hauteur de table, largeur de passage) et la vitesse d’alimentation par rapport aux autres équipements de la ligne. Dans certains cas, un retrofit partiel (ajout d’un chargeur ou d’un convoyeur de sortie) suffit. Dans d’autres, le remplacement complet est plus économique sur le long terme.
Découvrez plus de conseils
Centre d’usinage nesting ou PTP
Centre d’usinage nesting ou PTP : comment choisir pour votre atelier ? Vous hésitez entre
Qu’est-ce qu’un centre d’usinage 5 axes
Qu’est-ce qu’un centre d’usinage 5 axes ? Fonctionnement, types et applications Si vous travaillez le
Ponceuse de chants, à brosses ou à patin sectionné
Ponceuse de chants, à brosses ou à patin sectionné : laquelle choisir pour votre atelier
Comment choisir une ponceuse à brosses industrielle
Comment choisir une ponceuse à brosses industrielle : guide complet Choisir la bonne ponceuse à
Machines de menuiserie bois
Machines de menuiserie bois : guide complet pour bien équiper votre atelier en 2026 Si
choisir machine pour carton
Comment choisir une machine pour carton : guide complet pour votre entreprise Choisir une machine
Une réponse