Qu'est-ce qu'un centre d'usinage 5 axes ? Fonctionnement, types et applications
Si vous travaillez le bois, le panneau ou le mobilier et que vous entendez parler de centres d’usinage 5 axes sans trop savoir ce que cela recouvre, cette lecture est faite pour vous.
En résumé : une machine CNC 5 axes est un centre d’usinage numérique capable de déplacer son outil de coupe selon cinq axes , ce qui lui permet d’usiner des pièces complexes en une seule mise en place, sans retourner la pièce ni changer de bridage.
La différence avec une CNC classique à 3 axes est aussi concrète qu’importante pour la production de menuiserie et de meubles haut de gamme.
Dans ce guide, nous vous expliquons comment fonctionnent ces cinq axes, quelles sont les différences entre les types d’usinage 5 axes, et pourquoi ce type de machine représente un saut qualitatif réel pour les ateliers qui fabriquent des pièces en bois sur mesure, des façades courbes ou des escaliers sculptés. Nous abordons aussi les critères concrets pour bien choisir votre équipement.

Automatismes
Centres d'usinage
Plaqueuses de chants
Lignes flexibles
Machines à bois
Machines pour meubles
Machines pour carton
Machines de découpe
Machines de menuiserie
Usinage de portes
Définition : qu’est-ce qu’une machine CNC 5 axes pour le bois ?
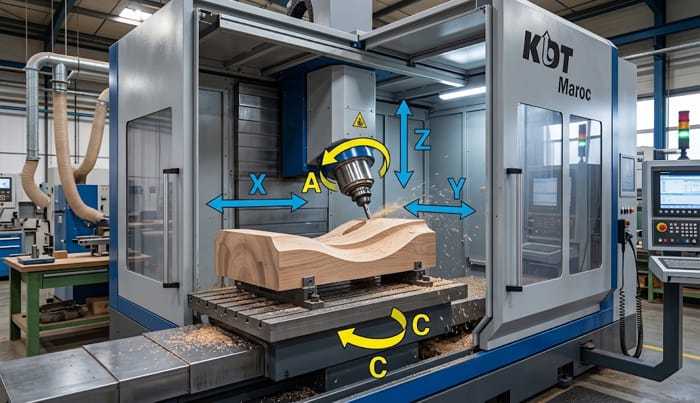
Une machine CNC 5 axes est un centre d’usinage à commande numérique qui combine trois axes linéaires (X, Y, Z) et deux axes rotatifs (généralement A et C) pour déplacer l’outil de coupe ou la pièce dans l’espace.
Le terme CNC signifie Computer Numerical Control : la machine exécute des trajectoires précises définies par un programme informatique, sans intervention manuelle pendant le cycle d’usinage.
La différence essentielle par rapport à une CNC conventionnelle à 3 axes, c’est que l’outil ne se contente pas de monter, descendre et se déplacer en longueur et en largeur.
Il peut aussi s’incliner et pivoter, ce qui lui permet d’attaquer la matière sous n’importe quel angle sans que l’opérateur n’ait besoin de repositionner la pièce sur la table.
Pour une menuiserie ou un fabricant de meubles, cela change radicalement ce qui est possible en production. Une porte d’entrée avec des fraisages courbes, un pied de meuble galbé, une façade avec des perçages à angles multiples : ces pièces complexes qui nécessitaient autrefois plusieurs machines et plusieurs opérations peuvent désormais sortir finies d’un seul cycle.
Pourquoi ce type de machine existe-t-il ? Parce que le monde réel des pièces usinées n’est pas plat. Les formes organiques, les assemblages à tenons inclinés, les reliefs sculptés ou les surfaces gauches exigent une liberté de mouvement que les trois axes linéaires ne peuvent pas offrir. L’ajout des axes rotatifs répond précisément à ce besoin.
Fonctionnement d’un centre d’usinage 5 axes : les axes X, Y, Z, A et C
Pour comprendre ce que fait réellement un centre d’usinage 5 axes, il faut d’abord visualiser chaque axe. Voici comment les appréhender sans jargon d’ingénierie.
Les trois axes linéaires : X, Y et Z
Ces trois axes définissent le mouvement dans l’espace tridimensionnel classique :
- L’axe X correspond au déplacement en longueur, de gauche à droite le long de la table de travail.
- L’axe Y correspond au déplacement en profondeur, vers l’avant ou vers l’arrière.
- L’axe Z correspond au déplacement en hauteur, la montée et la descente de la broche et de l’outil.
Ces trois axes linéaires sont présents sur toutes les CNC, même les plus simples. Ils permettent de fraiser des formes en 3D, mais uniquement avec un outil perpendiculaire à la surface de travail. Dès que la pièce nécessite un perçage incliné ou une surface incurvée vue de biais, on atteint la limite.
Les deux axes rotatifs : A et C
C’est ici que réside toute la valeur ajoutée de l’usinage 5 axes :
- L’axe A est une rotation autour de l’axe X. Imaginez la broche qui bascule vers l’avant ou vers l’arrière, comme une tête qui fait « oui ». Cela permet d’attaquer la pièce avec l’outil incliné vers l’avant ou vers l’arrière.
- L’axe C est une rotation autour de l’axe Z. C’est la rotation horizontale, comme une tête qui fait « non ». L’outil pivote dans le plan horizontal pour attaquer depuis différentes orientations.
La combinaison des axes A et C donne à la broche une liberté quasi totale dans l’espace. Selon la conception de la machine, ces rotations peuvent être portées par la tête (tête bi-rotative) ou par la table (table rotative et inclinable), ou par une combinaison des deux.
> En pratique pour le travail du bois : un centre d’usinage bois 5 axes peut fraiser le profil d’un panneau courbe, percer en biais pour un assemblage à tenon incliné et détourer le contour d’une pièce en une seule opération. Ce que trois machines distinctes faisaient en une journée se réalise en un seul cycle.
Types d'usinage 5 axes : 3+2 axes vs usinage simultané 5 axes
Tous les centres d’usinage 5 axes ne fonctionnent pas de la même façon. Il existe deux grandes approches, avec des niveaux de complexité et de coût très différents. Savoir laquelle correspond à votre production est fondamental avant d’investir.
L’usinage 3+2 axes (5 axes indexés)
Dans ce mode, les deux axes rotatifs (A et C) servent uniquement à positionner l’outil dans un angle fixe. Une fois incliné à la bonne orientation, l’usinage proprement dit se fait en 3 axes linéaires classiques. On parle aussi d’usinage indexé ou positionné.
C’est le mode le plus répandu dans la menuiserie industrielle. Il convient parfaitement pour :
- Fraiser plusieurs faces d’une pièce sans la retourner manuellement.
- Réaliser des perçages à angles précis (par exemple, des chevilles à 45° pour un assemblage d’onglet).
- Usiner des reliefs sur plusieurs faces en un seul bridage.
L’avantage de l’usinage 3+2 : il est plus accessible en termes de coût de machine et de complexité de programmation, tout en offrant une flexibilité bien supérieure à une CNC 3 axes classique.
L’usinage simultané 5 axes (5 axes continus)
Ici, les cinq axes se déplacent en même temps, de façon coordonnée et continue pendant toute l’opération de coupe. L’outil suit des trajectoires complexes dans l’espace avec une liberté totale de mouvement, en modifiant son orientation à chaque instant.
Ce mode est indispensable pour :
- Sculpter des surfaces gauches ou organiques (dos de chaise, panneaux décoratifs en bois massif, formes architecturales).
- Réaliser des fraisages en paroi inclinée avec un fini de surface optimal, où l’outil reste toujours tangent à la surface.
- Produire des pièces aux géométries les plus complexes en un seul cycle sans aucune interruption.
La programmation CAO/FAO est plus exigeante, et le prix de la machine est plus élevé, mais pour les ateliers qui produisent des pièces en bois à forte valeur ajoutée ou des séries de mobilier design, le retour sur investissement est souvent rapide.
Usinage 3+2 axes
- Axes rotatifs fixes pendant l’usinage
- Programmation plus simple
- Coût machine plus accessible
- Idéal pour pièces multi-faces, perçages inclinés
- Très répandu en menuiserie industrielle
Usinage simultané 5 axes
- Les 5 axes bougent en continu
- Programmation CAO/FAO plus complexe
- Investissement plus élevé
- Indispensable pour surfaces gauches et formes organiques
- Optimal pour mobilier design et pièces sculptées
Différence entre CNC 3 axes et 5 axes : le comparatif
Beaucoup de responsables d’atelier nous posent cette question avant de faire le saut vers le 5 axes : est-ce que ma CNC 3 axes ne suffit pas ? La réponse dépend de ce que vous produisez, mais les différences sont réelles et mesurables.
| Critère | CNC 3 axes | Centre d’usinage 5 axes |
| Degrés de liberté de l’outil | 3 (X, Y, Z) | 5 (X, Y, Z + 2 axes rotatifs) |
| Nombre de mises en place | Plusieurs (retournements manuels) | 1 seule dans la majorité des cas |
| Pièces complexes | Limitées à des formes planes ou simples | Surfaces gauches, fraisages multi-faces, formes organiques |
| Précision sur pièces multi-faces | Risque d’erreur à chaque repositionnement | Haute précision maintenue sur l’ensemble de la pièce |
| Temps de mise en place | Long si plusieurs faces à usiner | Réduit de façon significative |
| Coût de la machine | Plus bas | Plus élevé à l’achat |
| Coût de production par pièce | Plus élevé (temps opérateur, erreurs) | Plus faible sur pièces complexes |
| Qualité de surface | Bonne sur surfaces planes | Excellente même sur courbes et inclinaisons |
La conclusion pratique est simple : pour une production de pièces simples et répétitives sur panneau plat, une CNC 3 axes reste suffisante. Mais dès que vos fabrications incluent des façades galbées, des profils complexes, des assemblages à angles multiples ou du mobilier sur mesure à forte valeur ajoutée, un centre d’usinage CNC 5 axes devient un outil de compétitivité, pas un luxe.
Pour en savoir plus sur les machines de découpe disponibles pour les professionnels du bois, consultez notre article sur les machines de découpe bois professionnelles qui vous donnera un panorama complet de l’équipement adapté à votre atelier.
Applications d’un centre d’usinage 5 axes dans la menuiserie et l’ameublement
C’est là que réside le vrai avantage compétitif d’un centre d’usinage 5 axes pour le secteur bois : la liste de ce qu’il peut produire que les autres machines ne peuvent pas réaliser de façon efficace est longue. Voici les applications les plus concrètes pour une menuiserie ou un fabricant de meubles.
Portes et façades de cuisine ou de salle de bain
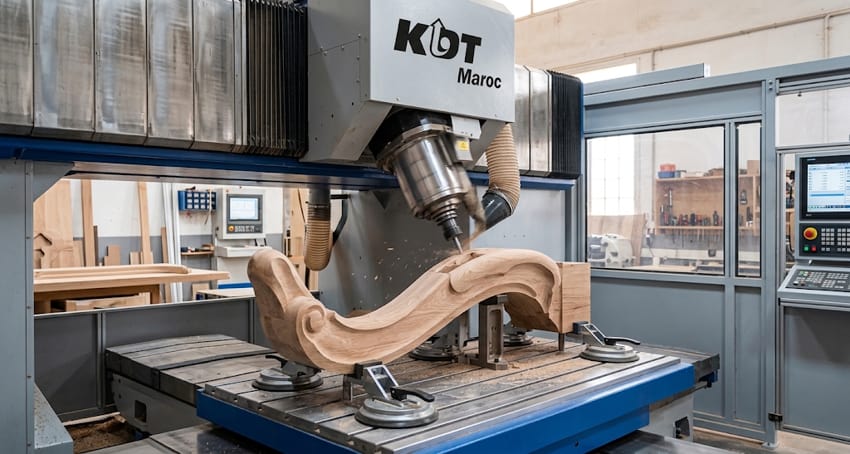
Les façades avec profils en relief, chanfreins sur les quatre chants, ou formes galbées ne peuvent pas être usinées en une seule passe sur une CNC 3 axes. Avec un centre 5 axes, le fraisage du profil, le détourage du contour et les perçages à angles précis pour les charnières se font en un seul cycle. Le résultat : des façades parfaitement finies, sans trace de repositionnement, avec une qualité de surface homogène sur toutes les faces.
Escaliers sculptés et limons courbes
La fabrication d’escaliers est l’un des domaines où l’usinage 5 axes apporte le plus de valeur. Les limons courbes, les nez de marche profilés, les rampes et balustres sculptés exigent des trajectoires d’outil impossibles à réaliser en 3 axes. En usinage simultané, la broche suit la surface gauche du limon en gardant l’outil toujours tangent, ce qui donne un fini que le ponçage seul ne peut pas remplacer.
Mobilier sur mesure et pièces de design
Pour les ateliers qui fabriquent du mobilier haut de gamme, les dossiers de chaises incurvés, les pieds galbés, les têtes de lit avec sculptures en relief ou les éléments décoratifs en bois massif sont des cas d’usage quotidiens. Ces pièces peuvent être programmées en CAO/FAO à partir du fichier 3D du designer et usinées directement, avec une précision que le travail manuel ne peut pas garantir en série.
Fenêtres et portes d’entrée à géométrie complexe
Les fenêtres cintrées ou les portes avec panneaux en relief nécessitent des usinages précis sur des profils courbes. Un centre d’usinage bois 5 axes permet de fraiser l’ensemble du profil, y compris les feuillures et les moulures, en un seul bridage, avec une répétabilité parfaite d’une pièce à l’autre.
Agencement et mobilier commercial
Pour l’agencement d’hôtels, de boutiques ou de restaurants, les pièces de grande taille avec découpes et fraisages asymétriques, les comptoirs avec géométries complexes ou les éléments de cloison décoratifs bénéficient pleinement des capacités du 5 axes. La réduction du nombre d’opérations raccourcit les délais de livraison et améliore la cohérence des finitions.
Usinage de pièces complexes en bois et panneaux
Au-delà des applications sectorielles, il est utile de comprendre ce que signifie concrètement « usiner une pièce complexe » sur un centre 5 axes bois. Voici trois exemples qui illustrent bien la différence avec un centre 3 axes.
Fraisages courbes en surface gauche
Une surface gauche est une surface qui ne peut pas être développée à plat : elle courbe dans deux directions simultanément, comme un dossier de siège ou une vasque en bois sculpté. Sur un centre 3 axes, on peut s’en approcher par des passes très serrées, mais le résultat montre toujours des « escaliers » qu’il faut éliminer au ponçage. En usinage simultané 5 axes, l’outil reste tangent à la surface en permanence, ce qui donne un état de surface direct de machine nettement supérieur, avec moins de post-traitement nécessaire.
Assemblages multi-angles en une seule mise en place
Pensez à une pièce de charpente avec des tenons taillés à 30° dans un plan et à 15° dans un autre, ou à un bloc de bois massif qui doit recevoir des perçages à plusieurs angles différents pour des chevilles d’assemblage. En 3 axes, chaque angle différent impose un repositionnement de la pièce avec les risques de cumul d’erreurs que cela implique. En 3+2 axes ou en simultané, tous ces perçages se font en un seul bridage, en réorientant simplement les axes A et C entre chaque opération.
Détourage de panneaux avec chants travaillés
Pour les panneaux de façade en MDF hydro, en contreplaqué ou en panneau massif, le centre 5 axes peut détourer la pièce, fraiser un profil sur le chant, créer un chanfrein incliné et percer les emplacements de ferrures en un seul programme. Ce type d’opération combinée réduit le temps de cycle de façon très significative par rapport à l’enchaînement de plusieurs machines spécialisées.
Autres secteurs bénéficiaires : aluminium, composite et prototypage
Même si notre spécialité chez KDT Maroc est le secteur bois et panneau, il est utile de mentionner que les centres d’usinage 5 axes sont aussi utilisés pour d’autres matériaux, ce qui peut intéresser les ateliers qui travaillent des matières mixtes.
L’aluminium est probablement le deuxième matériau le plus usiné sur ces machines dans le contexte des fenêtres et portes mixtes bois-alu ou des structures de mobilier. Les propriétés de coupe sont différentes (vitesses d’avance plus basses, lubrification nécessaire), mais les principes cinématiques des 5 axes s’appliquent de la même façon.
Les composites comme le Corian, les panneaux HPL haute densité ou les résines utilisées en agencement de luxe se prêtent très bien à l’usinage 5 axes pour la création de formes architecturales complexes.
Le prototypage est aussi un usage fréquent : avant de lancer une production en série de meubles design, l’atelier peut usiner une pièce prototype en bois pour valider les formes, les assemblages et les finitions directement à partir du fichier 3D du bureau d’études.
Avantages d'un centre d'usinage CNC 5 axes pour votre production
Voici les bénéfices concrets, tels que les décrivent les responsables de production qui ont fait le passage au 5 axes dans leur atelier :
Réduction du nombre de mises en place
C’est l’avantage le plus immédiat. Chaque repositionnement d’une pièce est une source potentielle d’erreur et de temps perdu. En travaillant en 5 axes, on réduit les bridages à un seul dans la grande majorité des cas. Pour une pièce qui nécessitait trois configurations différentes sur une CNC 3 axes, c’est deux opérations de manutention et deux risques d’erreur supprimés d’emblée.
Précision supérieure sur les pièces multi-faces
Quand une pièce est repositionnée manuellement, même avec des butées précises, il y a toujours une accumulation de tolérances. Sur un centre 5 axes, la pièce ne bouge pas : c’est l’outil qui s’oriente. La précision est maintenue sur l’ensemble de la pièce, ce qui est particulièrement précieux pour les assemblages à encastrement serré ou les façades avec des profils continus sur les quatre chants.
Réduction des temps de production
Moins de mises en place, moins de manutention, moins d’attente entre les postes : les temps de cycle globaux se réduisent de façon substantielle pour les pièces complexes. Pour un atelier qui fabrique en série des façades galbées ou des portes profilées, le gain de productivité peut être très significatif sur l’ensemble de l’année.
Capacité à produire des pièces complexes sans sous-traitance
Beaucoup d’ateliers sous-traitent aujourd’hui des pièces qu’ils ne peuvent pas réaliser en interne. Un centre d’usinage bois 5 axes permet d’internaliser cette production, d’en maîtriser la qualité et les délais, et d’améliorer les marges en supprimant les coûts de sous-traitance.
Valorisation de l’offre produit
Proposer des pièces en bois de haute complexité géométrique, c’est se différencier sur un marché de plus en plus concurrentiel. La capacité à usiner des formes que les concurrents ne peuvent pas réaliser est un argument commercial fort pour les clients du secteur hôtelier, du design d’intérieur ou de l’architecture d’intérieur.

Vous pouvez découvrir nos centres d’usinage CNC pour le bois et comparer les modèles disponibles dans notre catalogue, avec les configurations adaptées à la menuiserie et à la fabrication de meubles.
Programmation CNC 5 axes : logiciels CAO/FAO et mise en œuvre
La puissance d’un centre d’usinage 5 axes ne s’exprime pleinement que si la programmation est à la hauteur. C’est souvent le point qui inquiète le plus les ateliers qui envisagent ce type d’investissement.
CAO et FAO : deux étapes distinctes
La CAO (Conception Assistée par Ordinateur) permet de créer ou d’importer le modèle 3D de la pièce. La FAO (Fabrication Assistée par Ordinateur) traduit ce modèle en trajectoires d’outil et génère le programme CNC qui sera envoyé à la machine.
Pour l’usinage 5 axes bois, les logiciels FAO les plus utilisés incluent des solutions comme Cabinet Vision, Alphacam, TopSolid Wood, ou encore Mastercam avec des modules bois. Ces logiciels intègrent des fonctions spécifiques pour optimiser les trajectoires en 5 axes, éviter les collisions entre l’outil et la pièce, et minimiser les temps de cycle.
Le rôle du postprocesseur
Le postprocesseur est le composant logiciel qui traduit les trajectoires calculées par la FAO en un code G (langage machine) spécifique à votre centre d’usinage. Un postprocesseur mal configuré peut générer des mouvements incorrects ou des collisions. C’est pourquoi lors de l’acquisition d’un centre 5 axes, la configuration du postprocesseur adapté à votre machine et à votre logiciel FAO est une étape critique que le fournisseur doit accompagner.
La courbe d’apprentissage
Soyons directs : la programmation 5 axes est plus complexe que la programmation 3 axes, surtout en mode simultané. Cependant, pour l’usinage 3+2, beaucoup d’opérateurs déjà formés sur CNC 3 axes s’adaptent assez vite. Aujourd’hui, un logiciel CAO/FAO pour CNC 5 axes facilite la génération des trajectoires avec des interfaces graphiques intuitives, et les fournisseurs de machines sérieux proposent des formations initiales qui permettent de démarrer la production dans des délais raisonnables.
Pour les ateliers qui partent de zéro, prévoir entre une et trois semaines de formation initiale est une estimation réaliste, en fonction de la complexité des pièces à produire et du profil de l’opérateur.
Comment choisir un centre d'usinage 5 axes pour le bois ? Critères essentiels
Choisir un centre d’usinage 5 axes n’est pas une décision qui se prend sur catalogue seul. Voici les critères que nous recommandons d’évaluer avec soin avant de signer.
La taille de la table de travail
La surface utile de la table doit correspondre aux dimensions maximales des pièces que vous produisez le plus souvent. Pour la menuiserie, les formats courants vont de 1 300 x 2 500 mm à 1 600 x 3 200 mm. Si vous travaillez de grandes façades de placard ou des panneaux d’agencement de grande taille, vérifiez que la table n’est pas le facteur limitant.
La puissance et la vitesse de la broche
La broche est le cœur de la machine. Pour le bois et les panneaux dérivés, des broches de 12 à 22 kW sont courantes. La vitesse de rotation maximale (souvent entre 18 000 et 24 000 tr/min) conditionne la qualité de coupe sur les bois durs, les MDF ou les panneaux composites. Une broche sous-dimensionnée pour vos matériaux créera des vibrations, des brûlures et une usure prématurée des outils.
La vitesse d’avance et la dynamique des axes
La vitesse d’avance maximale détermine le temps de cycle. Pour des productions en série, des vitesses d’avance de 40 à 80 m/min en déplacement rapide sont des valeurs de référence. La rigidité de la structure de la machine conditionne aussi la précision aux vitesses d’usinage élevées : une machine peu rigide vibre et perd en précision dès que l’on pousse les vitesses.
Le système d’aspiration et la gestion des copeaux
Pour le travail du bois, la gestion des copeaux et des poussières n’est pas un détail : c’est une question de sécurité, de qualité de surface et de durée de vie des composants. Un système d’aspiration intégré à la table (table aspirante avec zones sectorielles) et une hotte d’aspiration efficace sur la tête sont indispensables.
Le support technique et la disponibilité des pièces
Un centre d’usinage est un équipement de production. Une panne qui immobilise la machine pendant plusieurs jours a un coût réel. La qualité du SAV, la disponibilité des techniciens sur site et les délais d’approvisionnement en pièces de rechange sont des critères aussi importants que les caractéristiques techniques de la machine.
La possibilité de voir la machine en fonctionnement
Avant tout investissement de cette envergure, visitez un showroom ou une installation de référence pour voir la machine travailler avec des pièces similaires aux vôtres. Chez KDT Maroc, nous proposons des démonstrations avec vos propres fichiers de pièces, ce qui vous permet de valider concrètement les capacités de la machine avant de vous engager.
Pour approfondir chacun de ces critères avec des exemples chiffrés et des questions à poser au fournisseur, consultez notre guide complet pour choisir un centre d’usinage bois 5 axes.
FAQ : vos questions sur les centres d'usinage 5 axes
Quel est le prix d'un centre d'usinage 5 axes pour le bois ?
Les prix varient selon la taille, les options et le constructeur, mais pour un centre d’usinage bois 5 axes d’entrée de gamme industrielle, le budget de départ se situe généralement entre 80 000 et 150 000 euros.
Les machines haut de gamme avec grande table, broche puissante et système de changement d’outils automatique peuvent dépasser 300 000 euros. L’essentiel est de mettre ce coût en regard du gain de productivité et de la valeur ajoutée des pièces que vous pourrez produire.
Quelle est la différence concrète entre l'usinage 3+2 et l'usinage simultané 5 axes ?
En usinage 3+2, les axes rotatifs positionnent l’outil dans un angle fixe, puis l’usinage se fait en 3 axes linéaires. C’est le mode adapté à la majorité des applications en menuiserie : multi-faces, perçages inclinés, profils sur chants.
En usinage simultané, les cinq axes bougent en continu pendant la coupe, ce qui est nécessaire pour les surfaces gauches et les formes organiques complexes. Pour la plupart des ateliers de menuiserie, l’usinage 3+2 couvre déjà 80 à 90 % des besoins.
Un centre d'usinage 5 axes peut-il travailler d'autres matériaux que le bois ?
Oui. Les centres d’usinage configurés pour le bois peuvent aussi usiner de l’aluminium léger, des composites, du Corian, des panneaux HPL et des matières plastiques. Il faut néanmoins vérifier que la machine est équipée d’une broche et d’outils adaptés à ces matériaux, et parfois d’un système de lubrification pour l’aluminium.
Quelle formation faut-il pour opérer un centre d'usinage 5 axes ?
Un opérateur déjà formé sur CNC 3 axes a une bonne base. La formation complémentaire pour le 5 axes porte principalement sur la programmation FAO en 5 axes et sur la gestion des collisions en simulation. Comptez une à trois semaines de formation initiale, selon la complexité des pièces à produire. Le fournisseur doit proposer cette formation dans le cadre de la mise en service de la machine.
Est-ce que le 5 axes est rentable pour une petite menuiserie ?
Tout dépend du type de production. Pour une menuiserie qui fabrique principalement des meubles standardisés sur panneau plat, la rentabilité d’un 5 axes est moins évidente. En revanche, pour un atelier spécialisé dans le mobilier sur mesure, l’escalier, la façade haut de gamme ou l’agencement de luxe, l’investissement se justifie souvent rapidement grâce à la réduction des coûts de sous-traitance et à la montée en gamme des produits proposés.
Un centre d’usinage 5 axes n’est pas simplement une CNC plus compliquée : c’est un outil qui redéfinit ce qu’un atelier de menuiserie peut produire, avec quelle précision et en combien de temps. Si vous fabriquez des pièces en bois à forte valeur ajoutée et que vous sentez que vos équipements actuels vous limitent, c’est probablement le bon moment pour explorer cette technologie.
Nous sommes disponibles pour vous montrer nos machines en fonctionnement et vous aider à identifier la configuration qui correspond à votre production. Consultez notre catalogue de centres d’usinage CNC pour le bois ou contactez-nous pour demander un devis adapté à vos besoins.
Découvrez plus de conseils
Centre d’usinage nesting ou PTP
Centre d’usinage nesting ou PTP : comment choisir pour votre atelier ? Vous hésitez entre
Qu’est-ce qu’un centre d’usinage 5 axes
Qu’est-ce qu’un centre d’usinage 5 axes ? Fonctionnement, types et applications Si vous travaillez le
Ponceuse de chants, à brosses ou à patin sectionné
Ponceuse de chants, à brosses ou à patin sectionné : laquelle choisir pour votre atelier
Comment choisir une ponceuse à brosses industrielle
Comment choisir une ponceuse à brosses industrielle : guide complet Choisir la bonne ponceuse à
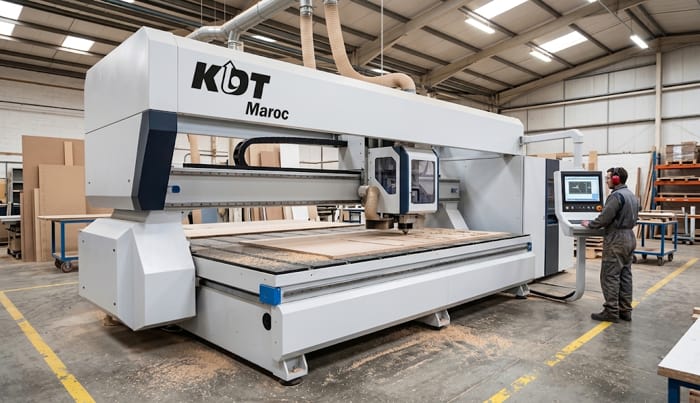
Machines de menuiserie bois
Machines de menuiserie bois : guide complet pour bien équiper votre atelier en 2026 Si
choisir machine pour carton
Comment choisir une machine pour carton : guide complet pour votre entreprise Choisir une machine